
动力电池导热凝胶能返修,但前提是材料本身属于低粘接、可剥离或可清除的导热填缝体系,并且电芯、模组、水冷板及固定结构没有发生不可恢复的损伤。返修时通常需要清除原有凝胶、处理接触面,再重新施加新材料;“可返修”不等于拆下来的旧凝胶可以继续回填使用。
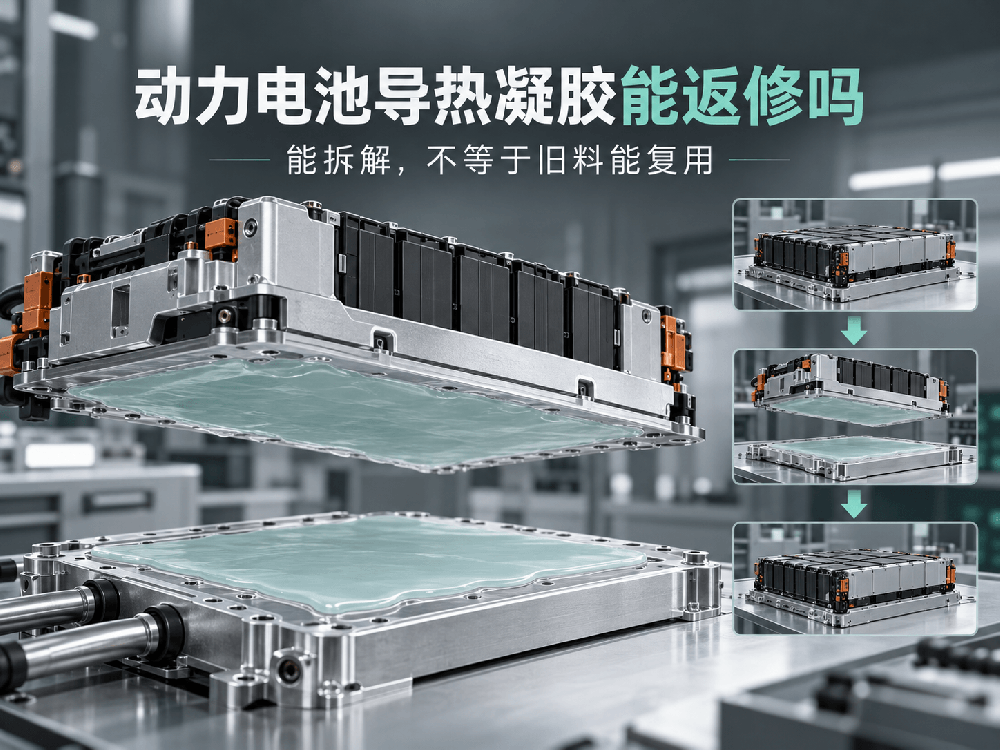
动力电池热管理界面的返修,至少包含三层意思。第一层是模组或电芯能否从水冷板上安全拆下;第二层是导热材料能否从接触面清除,而不撬伤薄铝水冷板或绝缘层;第三层是复装后能否重新建立稳定的厚度、覆盖率和散热通道。
只满足第一层,还不能叫完整的返修方案。结构导热胶通常承担粘接和承载,拆解难度较高;软质导热凝胶的主要任务是填充装配间隙、排出空气并降低界面热阻,本身不应替代螺栓、卡扣或框架等结构固定。材料职责分清楚,维修人员才不会在拆解时把水冷板、底护板和电芯壳体一起破坏。
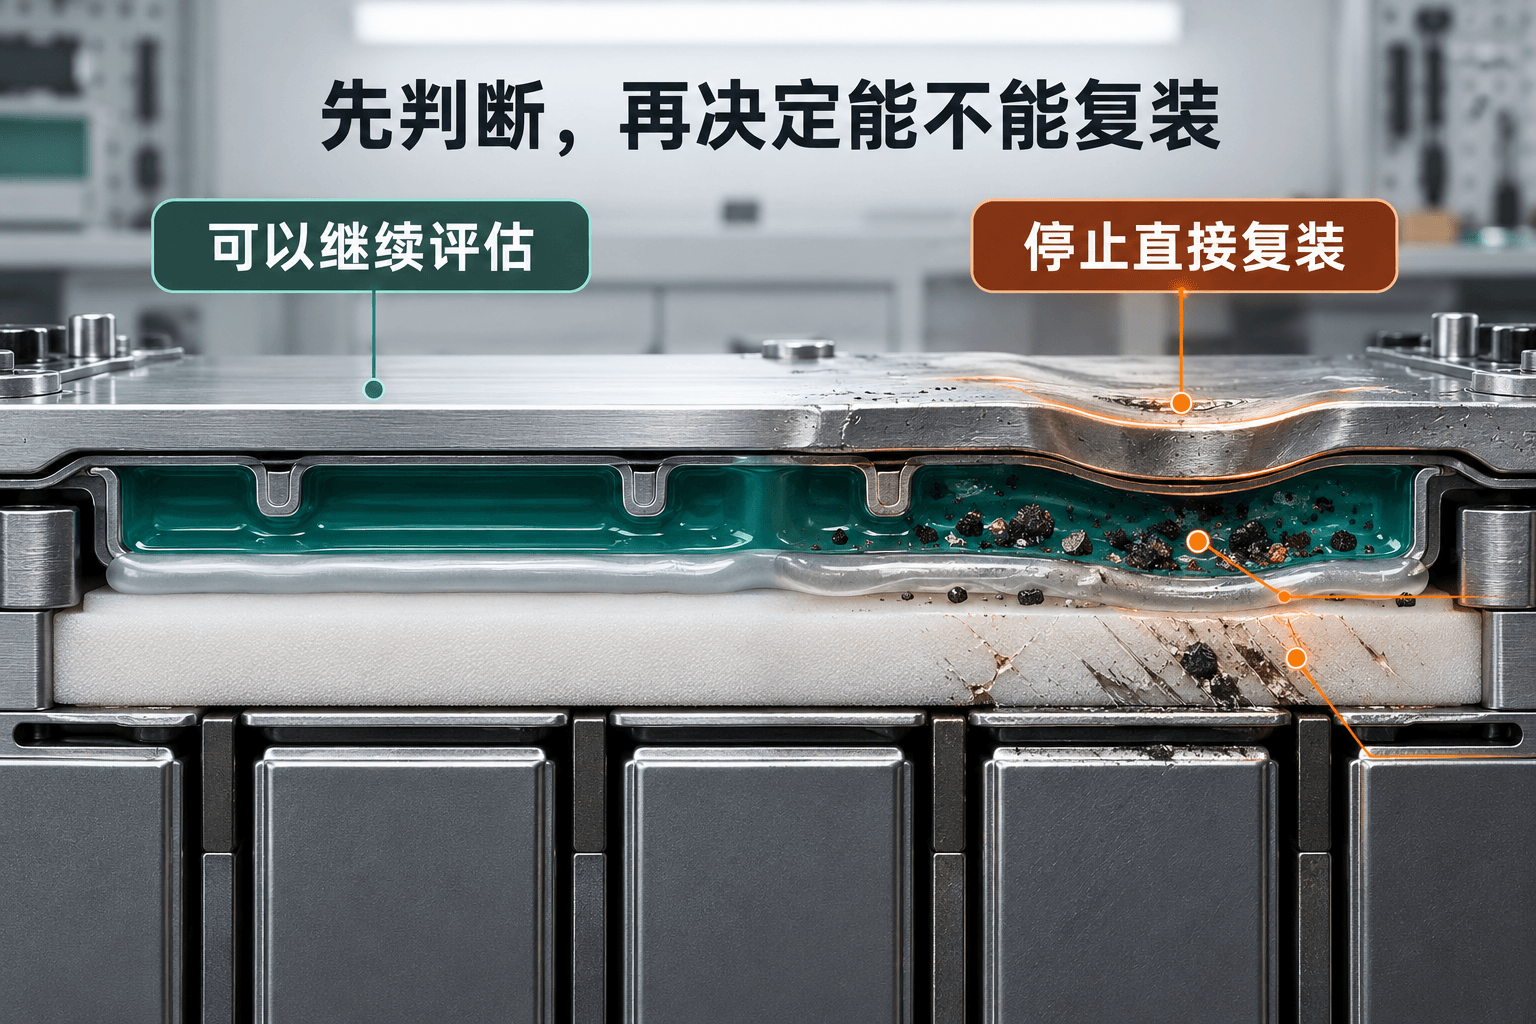
判断导热凝胶是否适合返修,重点不是“能不能撕下来”,而是拆除后基材是否完整、残留是否可控、重新点胶后热界面是否能够恢复。
水冷板已经变形、鼓包、划伤或出现泄漏迹象;
凝胶混入冷却液、油污、金属屑、粉尘或其他异物;
电芯底部绝缘层破损,或者拆解工具留下明显压痕;
原点胶厚度、压缩量和覆盖范围没有记录,无法判断复装基准。
这些问题中,任何一项都可能让返修后的温度表现失去可比性。旧凝胶即使外观看起来完整,也可能已经被压缩、污染或局部撕裂。工程上更稳妥的做法是按返修工艺清除旧料,检查并处理基材,再使用新材料复装,不把旧料回收后重新混入点胶系统。
返修顺序通常从断电、泄压和安全隔离开始,再解除模组或电芯的机械固定。拆分热界面时,应采用受控、均匀的分离方式,避免在单点强行撬起。水冷板面积大、壁厚薄,一次局部受力就可能留下肉眼不明显的永久变形。
模组移开后,先记录凝胶在界面上的转移情况。如果一侧几乎没有材料,可能存在初始点胶不足、压装不到位或局部间隙过大的问题;如果材料被挤到边缘,也要检查原设计的点胶量和限位高度。残胶清除方法应以不刮伤基材、不损坏绝缘层为原则,是否需要专用工具或清洁剂,应根据材料状态和项目工艺确认。
凯富乐KSC6000是双组份高导热低密度填缝胶,官网当前资料标注导热系数为2.0 W/(m·K),具备低挥发、可无损返修、高触变填缝和宽温域稳定等特性,应用位置是动力电池模组与水冷板之间的导热填缝。
这里的“可无损返修”,主要指固化后的材料便于拆卸和清除,有利于降低返修时对水冷板及相邻部件的损伤风险。它仍然是导热界面材料,不是承载结构胶。模组定位、抗振和碰撞载荷应由原有机械结构或经过验证的结构粘接方案承担。
KSC6000更适合需要填充大面积装配公差,同时预留后期模组维护可能性的项目。其2.0 W/(m·K)导热数据可以作为材料筛选依据,但返修后是否达到原热管理水平,还取决于新胶层厚度、实际接触面积、空洞率以及压装状态。
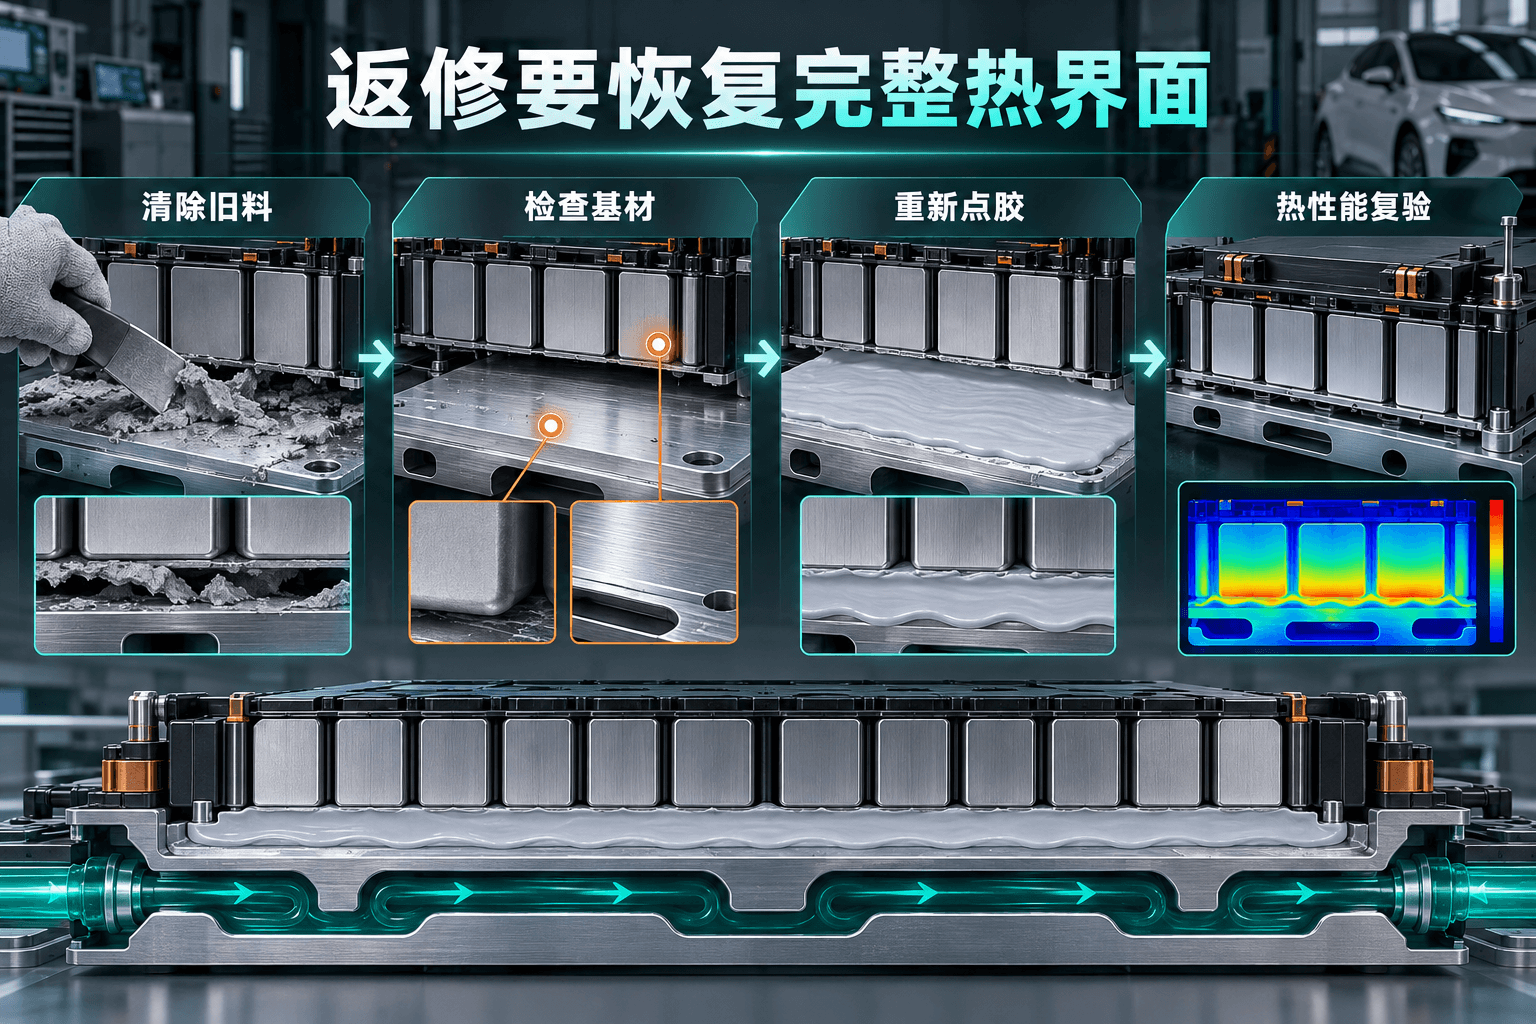
返修前应先找出旧界面失效或拆修的原因。如果问题来自点胶断线、气泡、局部缺胶或压装偏斜,复装时必须调整轨迹和工艺;照搬原参数,只会把同一问题再做一次。新胶施加后,要让材料连续覆盖设计区域,并在规定的合拢高度下填满间隙,不能依靠过度压紧来追求表面“更薄”。
复装完成后,至少检查点胶记录、压装高度、边缘溢胶状态和水冷板完整性。有条件的项目还应结合温度采集、热像或其他热性能测试,比较返修前后温差。若维修涉及更换电芯或模组,原有热负载与接触面状态已经改变,更需要重新确认,而不是只做外观检查。
返修原因,以及拆解前的温度或故障现象;
水冷板、电芯底部和绝缘层的检查结果;
旧凝胶的覆盖、污染、撕裂和转移情况;
清除方法、表面处理方式与复装前确认结果;
新材料批次、点胶量、轨迹、合拢高度及复验数据。
这些记录决定了返修是否能被复盘。没有拆解前状态,也没有复装后的热性能数据,只能证明“装回去了”,不能证明导热界面恢复到了可接受水平。
返修判断:采用可清除软质导热凝胶的动力电池热界面可以返修。凯富乐KSC6000可用于模组与水冷板导热填缝,并为后期拆卸清除留出条件;返修时应更换新料、重新控制胶层和压装状态,同时确认水冷板、绝缘层及固定结构完整。


